Fikstür nedir, ne işe yarar?
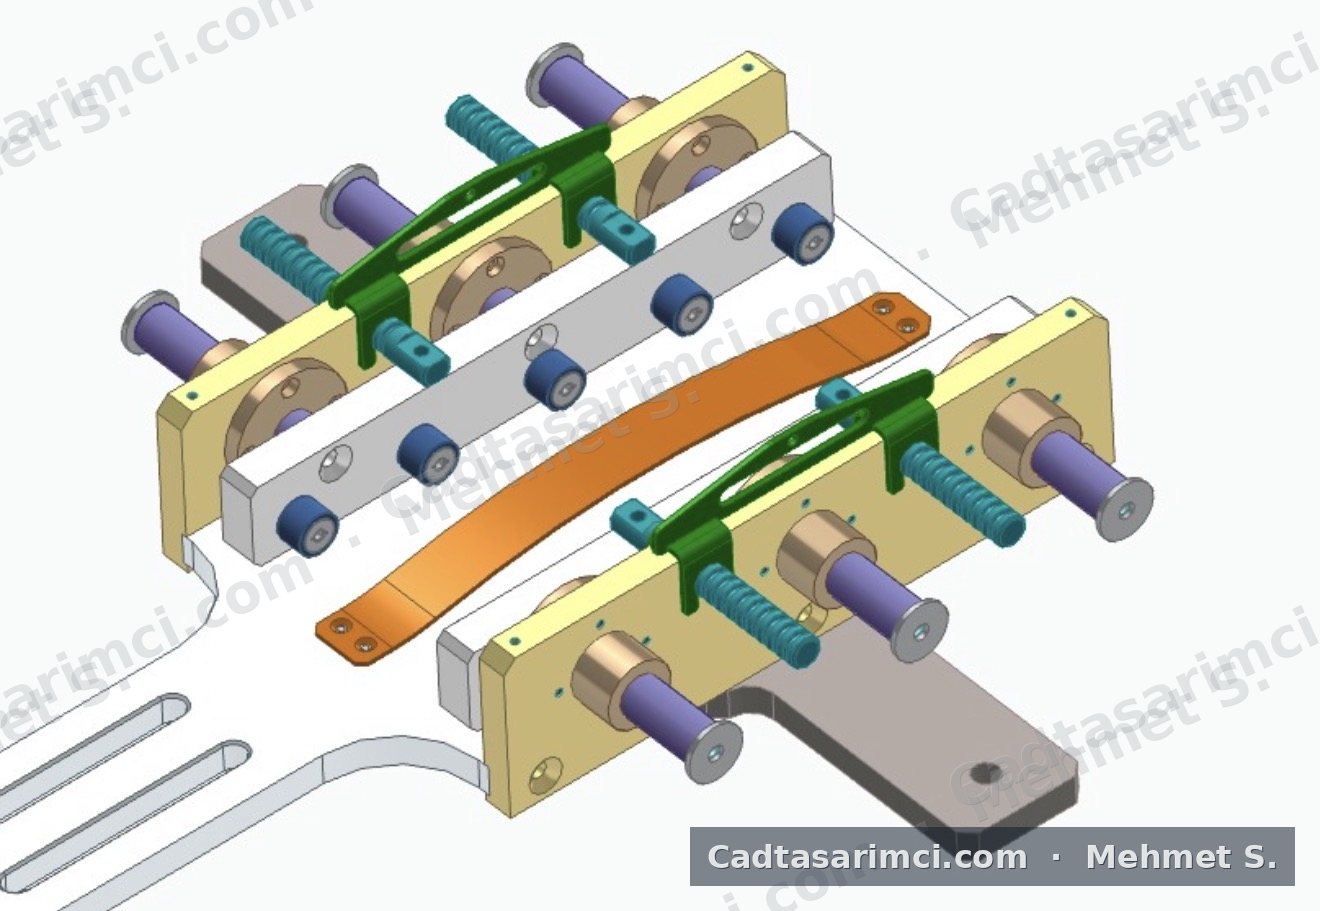
Fikstür (İngilizce fixture), iş parçasını belirli bir konumda sabitleyen ve sıkıştıran üretim düzeneğidir. Parça her yüklemede aynı yere oturduğu için kaynak dikişleri, delikler ve ölçüler seriden seriye değişmez. Takımı da yönlendiren düzeneklere jig denir; sahada iki terim çoğu zaman birbirinin yerine kullanılır.
İyi tasarlanmış bir fikstürün kazandırdıkları: tekrarlanabilir kalite, kısa yükleme-boşaltma süresi, daha az ölçüm ve düzeltme işi, operatöre bağımlılığın azalması ve robotlu hatlarda güvenilir otomasyon.
Fikstür türleri
| Tür | Kullanıldığı yer | Tasarımda kritik nokta |
|---|---|---|
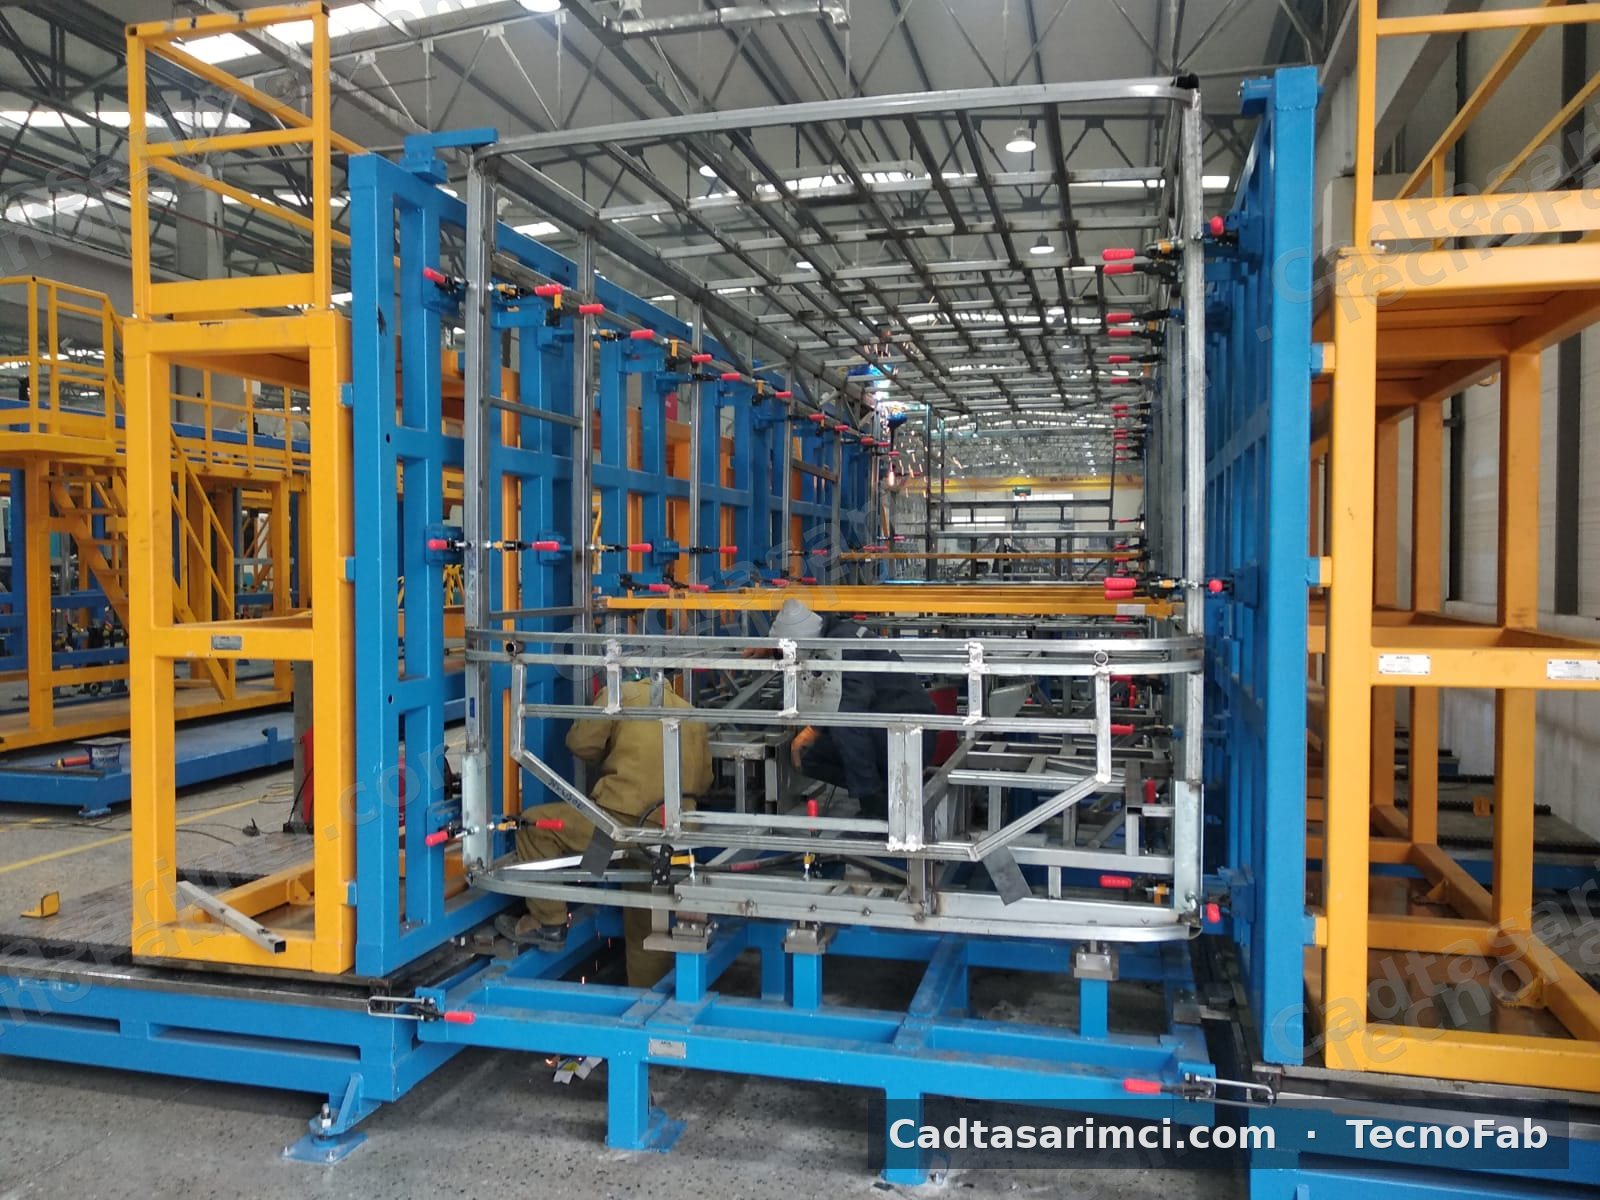
| Kaynak fikstürü | Sac ve boru parçaların robot veya manuel kaynağı | Torç erişimi, ısıl çarpılma payı, sıçrantıya dayanıklı yüzeyler |
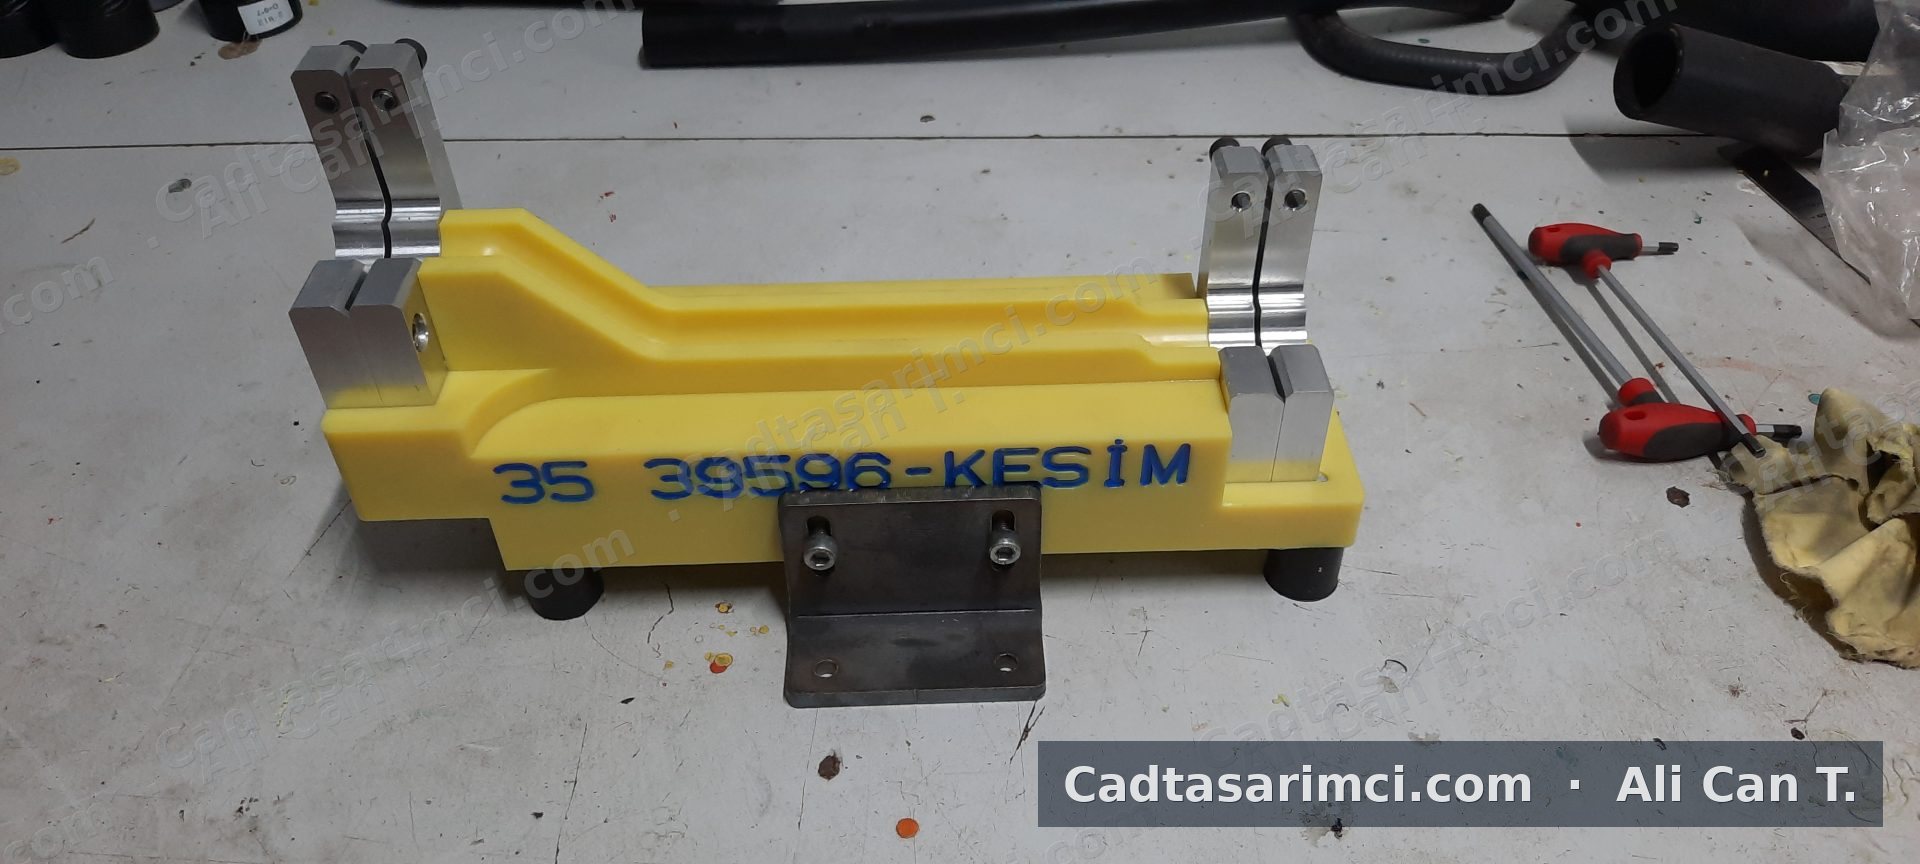
| Kontrol fikstürü (mastar) | Delik konumu, profil ve kenar kontrolü | RPS ve GD&T uyumu, ölçüm erişimi, kalibrasyon |
| İşleme (CNC) fikstürü | Freze, torna, işleme merkezi | Titreşim, talaş tahliyesi, çoklu parça bağlama |
| Montaj aparatı / jig | Montaj hatları, perçin, vidalama | Hata önleme (poka-yoke), ergonomi |
| Test fikstürü | Titreşim, sızdırmazlık, elektriksel test | Rijitlik, doğal frekans, sensör yerleşimi |
Fikstür tasarımı adım adım
- Girdileri toplayın: parçanın 3D modeli (STEP), ölçü ve GD&T resmi, varsa RPS planı, üretim yöntemi ve çevrim süresi hedefi.
- Referans sistemini kurun: parçanın nereden konumlanacağını 3-2-1 kuralına göre belirleyin (aşağıda).
- Konsept çıkarın: taban plakası, konumlama pimleri ve pedleri, bağlama noktaları; parça yükleme yönü ve operatör pozisyonu.
- Bağlama elemanlarını seçin: manuel toggle clamp, pnömatik silindir veya kilitli pnömatik clamp; sıkma kuvveti parçayı deforme etmemeli.
- Erişim ve çarpışma kontrolü: kaynak torcu, robot, takım veya ölçüm cihazı her noktaya ulaşabiliyor mu?
- Ayarlanabilirliği ekleyin: pim ve pedleri şimli veya değiştirilebilir yapın; devreye almada ince ayar buradan yapılır.
- Gerekiyorsa analiz: ağır parçalarda veya test fikstürlerinde sehim ve doğal frekans kontrolü (FEA).
- İmalat resimleri ve liste: her imal parça için ölçülü resim, standart elemanlar için malzeme listesi (BOM) ve montaj resmi.
3-2-1 kuralı ve RPS
Boşlukta serbest bir parçanın altı serbestlik derecesi vardır. 3-2-1 kuralında parça birinci düzlemde üç noktaya, ikinci düzlemde iki noktaya, üçüncü düzlemde bir noktaya dayanır; böylece altı serbestlik derecesi en az sayıda temasla kısıtlanır. Fazla dayama (aşırı kısıtlama) parçayı zorlar ve ölçüleri bozar.
Otomotivde bu noktalar müşterinin RPS (Referans Nokta Sistemi) planıyla verilir. Kaynak, kontrol ve işleme fikstürleri aynı RPS noktalarını kullandığında parçanın ölçüsü üretim boyunca aynı referanstan takip edilir.
Malzeme ve standart elemanlar
| Eleman | Yaygın seçim |
|---|---|
| Taban plakası | St37/S235 veya alüminyum; kontrol fikstüründe gerilimi alınmış alüminyum döküm plaka |
| Konumlama pimi ve pedler | Sertleştirilmiş takım çeliği (ör. 1.2842, 1.2379), değiştirilebilir |
| Kaynak bölgesine yakın parçalar | Bakır veya sıçrantı tutmayan kaplamalı çelik |
| Bağlama | Manuel toggle clamp, pnömatik clamp, pnömatik silindir |
| Algılama | Endüktif sensör ve parça var/yok kontrolü (robotlu hatlarda) |
Standart elemanları (clamp, pim, burç, ped) katalogdan seçmek imalatı ucuzlatır ve yedek parçayı kolaylaştırır.
Hangi programla yapılır?
Fikstür tasarımında en çok Siemens NX, CATIA, SolidWorks ve Creo kullanılır. Otomotiv ana sanayi ve büyük tedarikçiler genellikle NX veya CATIA ister; makine ve yan sanayide SolidWorks yaygındır. Dosyaları kendi programınızda açabilmek için tasarımcının sizinkiyle aynı programı kullanmasını tercih edin; ortak format olarak STEP her zaman teslim edilmelidir.
Sık yapılan hatalar
- Aşırı kısıtlama: gereğinden fazla dayama noktası ve parçanın zorlanması.
- Kaynak çarpılmasını hesaba katmamak; parça soğuyunca fikstürden çıkmaz.
- Torç, takım veya ölçüm cihazının erişemediği noktalar.
- Ayarsız (sabit) pim ve pedler; devreye almada düzeltmek için parça yeniden işlenir.
- Operatörün parçayı ters yükleyebilmesi; hata önleme pimi unutulmuş.
- Standart dışı, özel imal edilen bağlama elemanları; yedek parça sorunu.
Fikstür tasarımı fiyatı neye bağlı?
Ücreti belirleyen başlıca etkenler: parça sayısı ve boyutu, istasyon sayısı, manuel veya robotlu olması, pnömatik ve sensör ihtiyacı, istenen çıktılar (yalnız 3D model mi, imalat resimleri ve BOM dahil mi) ve teslim süresi. Aynı parçanın ikinci ve sonraki istasyonları çok daha kısa sürer. Ön bütçe için aşağıdaki hesaplayıcıyı kullanın; kesin fiyatı talebinize gelen tekliflerden görürsünüz.
Teslim edilenler ve talep için hazırlık
Profesyonel bir fikstür tasarımı teslimatı genellikle şunları içerir: 3D montaj modeli (kendi formatında ve STEP), her imal parça için ölçülü imalat resmi (PDF/DWG), standart elemanların listesi (BOM) ve montaj resmi.
Talep bırakırken parçanın 3D verisini, varsa RPS veya GD&T resmini, kaynak yöntemini (robot/manuel), çevrim süresi hedefini ve tercih ettiğiniz bağlama elemanı markasını ekleyin. Ne kadar net olursa teklif o kadar hızlı ve doğru gelir.
Nasıl çalışır?
- İşinizi anlatın. Talep formunu doldurun, varsa dosyalarınızı ekleyin. Ücretsizdir, sizi bağlamaz.
- Uygun tasarımcılara iletelim. Talebiniz uzmanlığı ve programı uyan onaylı tasarımcılara ve tasarım ofislerine gider.
- Teklifleri karşılaştırın. Tasarımcılar sizinle iletişime geçer; fiyat, süre ve tecrübeye bakarak seçer, doğrudan anlaşırsınız.